
 点击图片查看原图


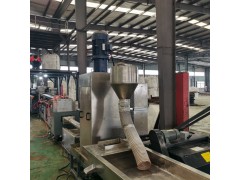
单螺杆挤出造粒机 工艺流程
1. 原料预处理:回收塑料破碎清洗脱水后送入料斗,可搭配强制喂料,保证下料稳定。
2. 熔融塑化:分段控温
- 喂料段:140-160℃,低温预热,避免局部过热糊料
- 塑化段:170-200℃,塑料熔融、剪切塑化,过滤杂质
- 均化段:185-210℃,熔体均质,保证料条光滑不断条
3. 挤出切粒:模头挤出条状物料,25-45℃水循环冷却,牵引切粒得到塑料颗粒。
4. 干燥筛选:振动筛去除碎粒、长条,75-95℃烘干,检验后包装入库。

|
公司基本资料信息
|
|||||||||||||||||||||||||||||||||||
1. 原料预处理:回收塑料破碎清洗脱水后送入料斗,可搭配强制喂料,保证下料稳定。
2. 熔融塑化:分段控温
- 喂料段:140-160℃,低温预热,避免局部过热糊料
- 塑化段:170-200℃,塑料熔融、剪切塑化,过滤杂质
- 均化段:185-210℃,熔体均质,保证料条光滑不断条
3. 挤出切粒:模头挤出条状物料,25-45℃水循环冷却,牵引切粒得到塑料颗粒。
4. 干燥筛选:振动筛去除碎粒、长条,75-95℃烘干,检验后包装入库。